高分子防水卷材生产工艺流程及质量管控要点解析
高分子防水卷材在近年的建筑防水材料市场中份额持续攀升,尤其在大型基建和工业厂房领域,已逐步替代部分传统沥青类卷材。湖北围城新材料科技有限公司结合多年生产实践,从原料配比到成品检测,梳理出一套可复用的工艺管控逻辑。
从树脂到成品:核心工艺链路拆解
高分子防水卷材的生产并非简单的挤出压延。以TPO和PVC两类主流产品为例,其工艺流程大致如下:
- 原料预处理与计量:树脂粉料需经干燥除湿,避免气泡缺陷。抗氧剂、光稳定剂等助剂按配方精度称量,误差控制在±0.5%以内。
- 共混塑化:双螺杆挤出机温度分区控制,通常设定在160℃–200℃区间,剪切速率影响分散均匀度。
- 挤出压延成型:通过T型模头挤出后进入三辊压延机,辊温与线速度的匹配直接决定厚度偏差。
- 冷却与收卷:多段冷却辊逐步降温,防止内应力导致后期收缩率超标。
整个链路中,温度曲线和牵引速度的协同是技术难点。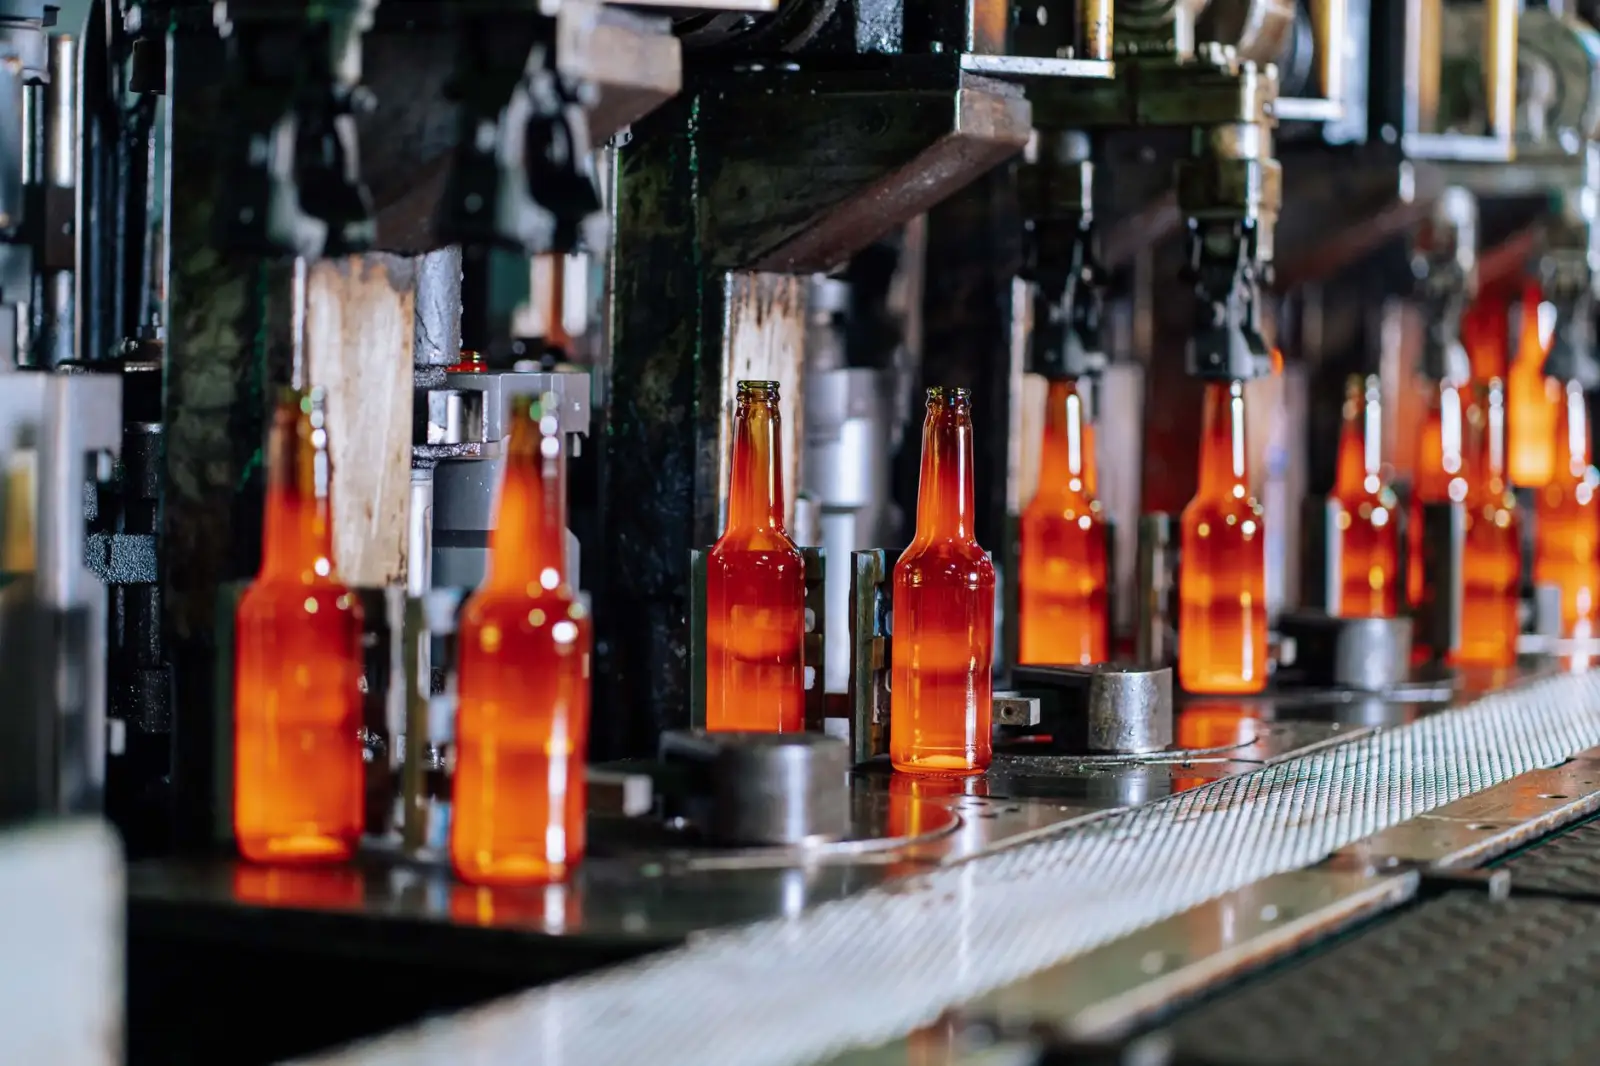
质量管控的三个关键节点
很多防水工程出现渗漏,根源不在施工端,而在于卷材出厂时的隐性缺陷。以下节点值得重点关注:
- 原材料入厂检验:树脂熔融指数(MFI)每批次检测,助剂需核对供应商COA并做小样验证。
- 过程在线监测:除厚度外,还需监控表面缺陷(晶点、凝胶粒子)和拉伸强度初值。
- 成品型式检验:按GB 12952或GB 27789标准,检测拉伸性能、撕裂强度、低温弯折性、热老化保持率等指标。
值得注意的一个数据是:热老化处理后的拉伸强度保持率若低于80%,在实际屋面暴露环境中往往3–5年就会出现脆裂。这也是环保防水材料配方设计中必须平衡耐候性与柔韧性的原因。
常见工艺问题与应对思路
生产现场经常遇到两类问题:一是卷材表面出现鱼眼状凹坑,通常与原料含水率或挤出机排气段真空度不足有关;二是卷材边缘翘曲,多因冷却速率过快或收卷张力不均。湖北围城新材料的做法是建立工艺参数-缺陷类型对照表,操作人员可在15分钟内定位调整方向,减少停机损耗。
另一个容易被忽视的环节是防水卷材与防水涂料的配套兼容性。在高分子卷材上直接涂刷水性防水涂料时,若表面未做极性处理,附着力可能下降40%以上。建议在节点处理时先做小面积剥离测试。
趋势:环保与功能复合化
建筑防水材料正从单一防水向隔热、阻燃、耐根穿刺等多功能方向演进。无卤阻燃TPO卷材在数据中心屋面的需求增长明显,而环保防水材料的VOC限值也在趋严。湖北围城新材料近年来在配方中逐步去除含氯增塑剂,同时保持低温弯折性在-40℃无裂纹,这对共混工艺提出了更高要求。
对于防水工程从业者而言,理解卷材的生产工艺逻辑,有助于在选材和施工中做出更准确的判断——毕竟,一份合格的出厂报告背后,是配料、挤出、冷却、检测每个环节的精度叠加。